Sac dilmede şerit kalitesi ayrıntılarda belli olur: aşırı çapak, eğrilen bir şerit ya da dalgalı bir kenar bir partiyi fireye çevirebilir. İyi haber, çoğu hatanın tanımlanabilir nedenleri — bıçaklar, gerilim ya da hizalama — ve pratik çözümleri olmasıdır.
Aşırı çapak
Çapak, kesim kenarında kalkık tırnaktır. Yaygın nedenleri; dairesel bıçakların aşınması, üst ve alt bıçak arasındaki yanlış boşluk ya da yetersiz bindirmedir. Çözüm; keskin kenarı gözden geçirip bıçakları zamanında bilemek ya da değiştirmek, boşluğu malzeme kalınlığına ayarlamak ve bindirmeyi ekipman üreticisinin önerilerine göre doğrulamaktır.
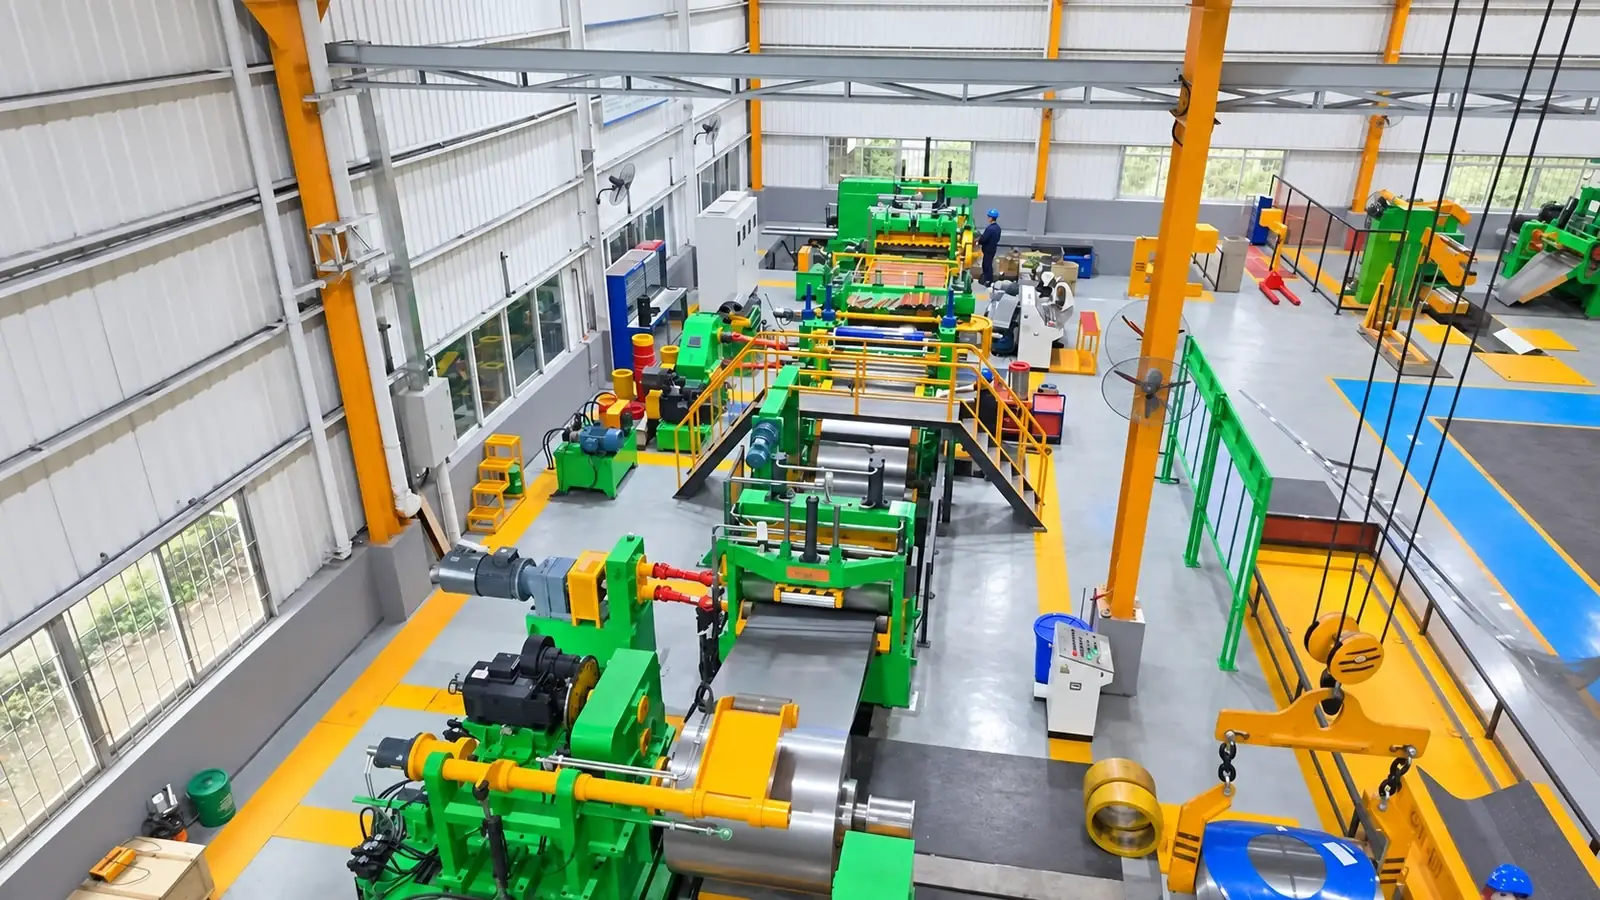
Kamber ya da yanal eğrilik
Kamber, şeridin düz bir çizgiye göre yanal sapmasıdır. Genellikle eşit dağılmayan gerilimlerden kaynaklanır: bıçak millerinin yanlış hizalanması, şeritler arası gerilim farkları ya da merkez dışı bant girişi. Bıçak millerinin hizalamasını doğrulayarak, yeniden sarım gerilimini dengeleyerek ve kesim kafası öncesi bandın doğru kılavuzlandığından emin olarak düzeltin.
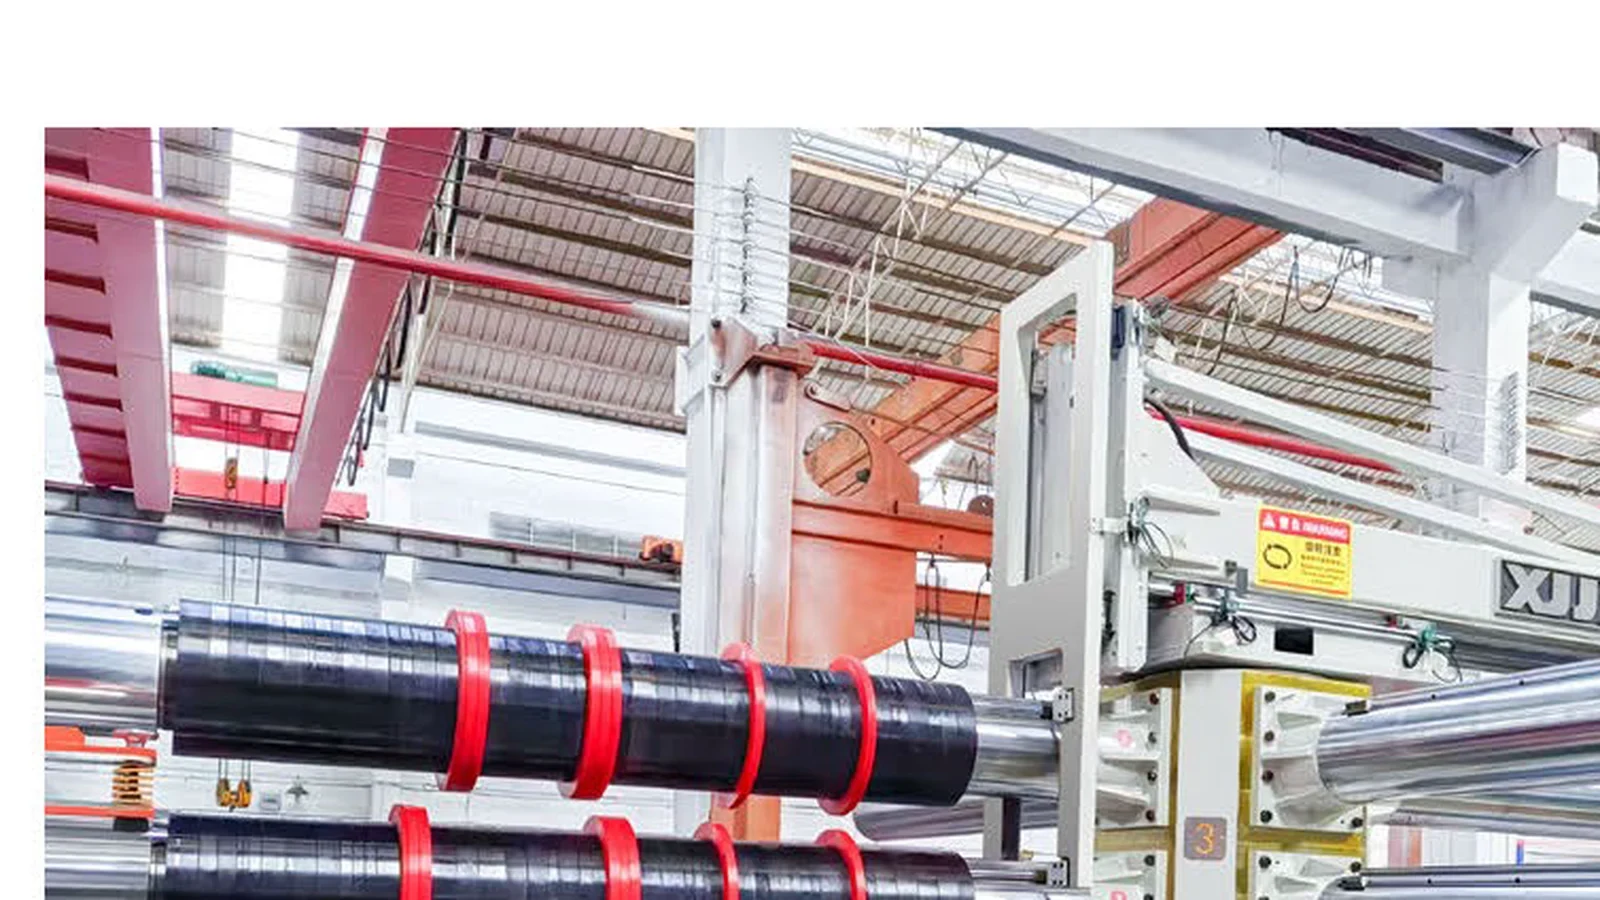
Kenar dalgası
Şerit kenarında dalgalanma olduğunda sorun genellikle; malzemeyi temiz kesmek yerine deforme eden aşırı bıçak boşluğu ya da keskin kenarı bozulmuş bıçaklardadır. Yetersiz yanal gerilim de etkili olabilir. Düz bir kenar için boşluğu ayarlayın, bıçakların durumunu gözden geçirin ve gerilimi kontrol edin.
Yüzey izleri
Şerit yüzeyindeki çizikler ya da izler genellikle kirli ya da hasarlı merdanelerden, aşırı gerilimden ya da yanlış ayarlanmış kılavuzlarla temastan gelir. Hattın merdanelerini temiz tutun, gerilimi gerekli minimuma ayarlayın ve bandın temas noktalarını gözden geçirin.
Sistematik muayene — çapağı ölçmek, şeridin doğrusallığını kontrol etmek ve bıçakların keskin kenarını düzenli gözden geçirmek — kaliteyi korumanın en ekonomik yoludur. Hatalar sürüyorsa köken, hattın konfigürasyonunda olabilir: teknik inceleme için tedarikçinize danışın.