Bir rulo işleyici bir düzlük şikâyetiyle karşılaştığında, düzeltme makinesi ve doğrultma makinesi sözcükleri bazen aynı anlama geliyormuş gibi kullanılır. Bir satın alma kararında bu kestirme yol maliyetli bir sapma yaratabilir. Doğru seçim; hattın sonraki ekipmanı beslerken güvenilirliğini, işlenen bandın sonraki aşamalardaki performansını ve bir servis merkezinin üstlenmek zorunda kalacağı önlenebilir yeniden işleme ya da sınıflandırma hacmini etkiler.
İki makine de merdaneler üzerinden kontrollü büküm kullanır. Ancak öngörülen teknolojik işlevleri farklı olabilir. Alıcı, aşina olduğu bir makine adından değil; malzemenin durumundan ve gerekli çıkıştan yola çıkmalıdır. Bu pratik rehber farkı, belirleme aşamasındaki kilit soruları ve seçimin eksiksiz bir rulo işleme hattına nasıl oturtulacağını açıklar.
İsimler örtüşür, ama önce teknoloji
Makine terminolojisi sektörde tam olarak standardize edilmemiştir. Bir tedarikçi, kompakt bir düzeltici modül için düzeltme makinesi diyebilir; bir diğeri daha büyük bir konfigürasyonu düzeltici ya da doğrultucu modül olarak tanımlayabilir. Bu yüzden tek başına bir isim teknik şartname değildir.
Yararlı bir başlangıç noktası, kusuru ya da teknolojik riski tanımlamaktır. Giriş rulosunda boyuna rulo eğriliği mi var? Bant; makasa, prese, kaynak istasyonuna ya da sarıcıya ulaşırken sapıyor, enine kavis yapıyor ya da tutarsız mı davranıyor? İşleyici, istifleme, imalat ya da hassas bir sonraki aşama için belirgin şekilde daha düz bir levhaya mı ihtiyaç duyuyor? Kenar dalgası, merkez burkulması, lokal hasarlar, kalıntı gerilmeler, yüzey durumu ve malzeme değişkenliği; her biri farklı bir teknolojik kontrol düzeyine işaret edebilir.
Hiçbir merdaneli düzeltici modül, her giriş durumunu çözmeyi hedeflememelidir. Malzeme sınıfı, kalınlık aralığı, bant genişliği, akma özellikleri, rulo ağırlığı, yüzey hassasiyeti ve hedef düzlük birlikte değerlendirilmelidir. Zorlu uygulamalar için nihai çözüm her zaman projeye özgü mühendislikle doğrulanmalıdır.
Düzeltme makinesi genellikle ne için seçilir
Düzeltme makinesi genellikle, ana gereksinimin rulo eğriliğini azaltmak ya da bandın hattın bir sonraki aşamasına girişini iyileştirmek olduğu durumlarda seçilir. Bandı tekrarlayan şekilde ters yönlerde bükerek, malzemenin besleme, kılavuzlama, kesme ya da sarımda daha kararlı olmasına yardımcı olabilir. Hedef genellikle, mümkün olan en katı levha düzlük sonucundan çok daha güvenilir bir bant güzergâhıdır.
Düzeltme makinesi ne zaman ekonomik anlam taşır
Düzeltici bir modül; giriş malzemesi görece homojense ve sonraki prosesin esas ihtiyacı kararlı beslemeyse makul bir seçenek olabilir. Örnekler: başka bir proses öncesi giriş modülü, ürünün bant formunda kaldığı bir hat ya da müşterinin talep ettiği düzlük derecesinin orta olduğu bir uygulama. Ayrıca, teknik ekip kabul edilebilir kalıntı formu zaten tanımlamışsa daha geniş bir rulo besleme yerleşiminin pratik bir parçası olabilir.
Bu, düzeltme makinesinin her rulo için “temel” cevap olduğu anlamına gelmez. Yüksek mukavemetli sınıflar, geniş bantlar, katı yüzey gereksinimleri ve giriş rulosu durumundaki değişkenlik hesabı değiştirebilir. Alıcı, ekipmanın düzeltmesi beklenen kusurun ne olduğunu ve sonucun bir sonraki aşamadan sonra nasıl ölçüleceğini sormalıdır — makinenin düzeltme makinesi olarak tanımlanıp tanımlanmadığını değil.
Doğrultma makinesi neyi kontrol eder
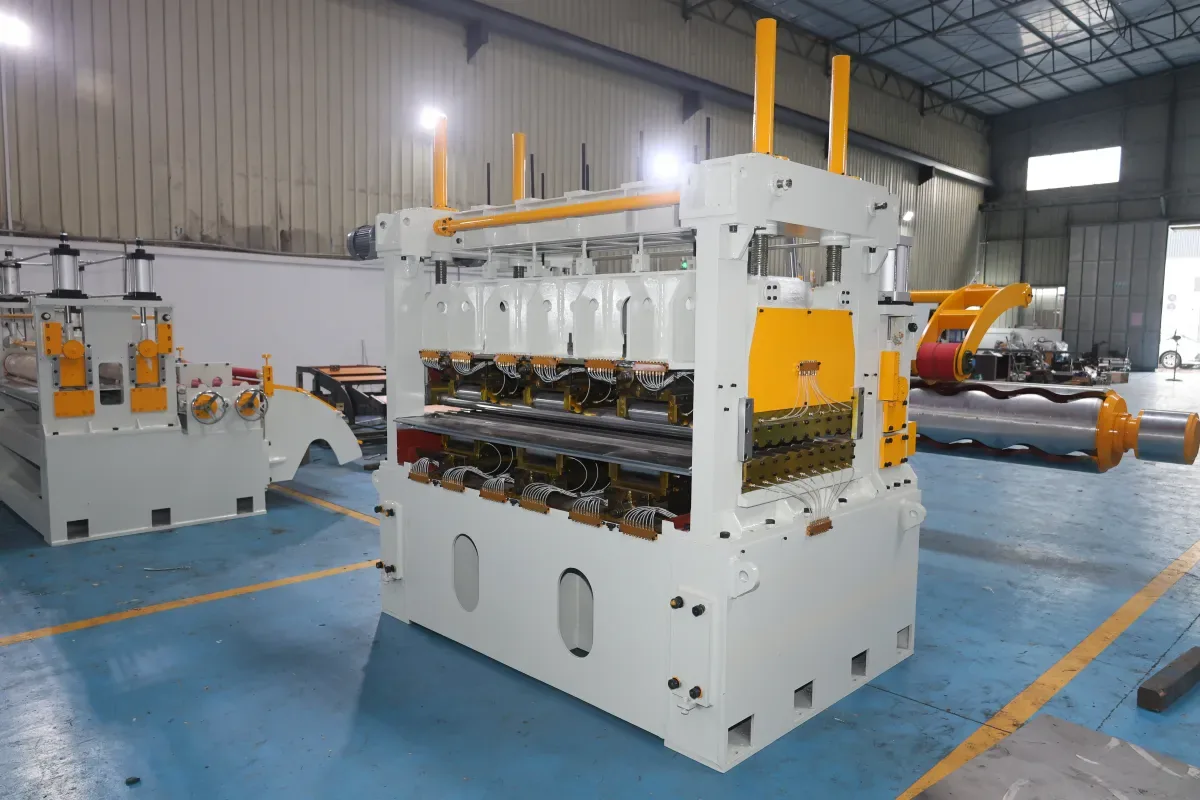
Doğrultma makinesi genellikle, hattın bant formu ve düzlük derecesi üzerinde daha bilinçli bir kontrol talep ettiği durumlarda seçilir. Merdane yerleşimi, destek stratejisi, ayar aralığı ve kontrol yöntemi; tüm bant boyunca kontrollü deformasyon yaratma etrafında tasarlanmıştır. Hedef, kalıntı gerilmeleri daha etkin yönetmektir; böylece işlenen malzeme sonraki işlerde daha tutarlı performans gösterir.
4HI doğrultma makinesi, merdaneli doğrultucu modüle bir örnektir. Hassas merdane yerleşimi, destek tasarımı, uygulanabilir malzeme aralığı ve nihai düzlük beklentisi her proje için doğrulanmalıdır.
Düz, gözle düz görünmekle aynı şey değildir
Bir bant boyuna düz görünebilir, ancak kesim, istifleme, blank kesim, şekillendirme ya da kaynak sonrasında ortaya çıkan form sorunları hâlâ taşıyabilir. Bir levha da bir noktada görece düz yatabilir, ancak bir sonraki aşama kalıntı gerilmeleri serbest bıraktığında farklı tepki verebilir. Bu yüzden güvenilir düzlük isteyen kişi, makine çıkışındaki görünümü değil; bant ya da levhanın nihai durumunu tanımlamalıdır.
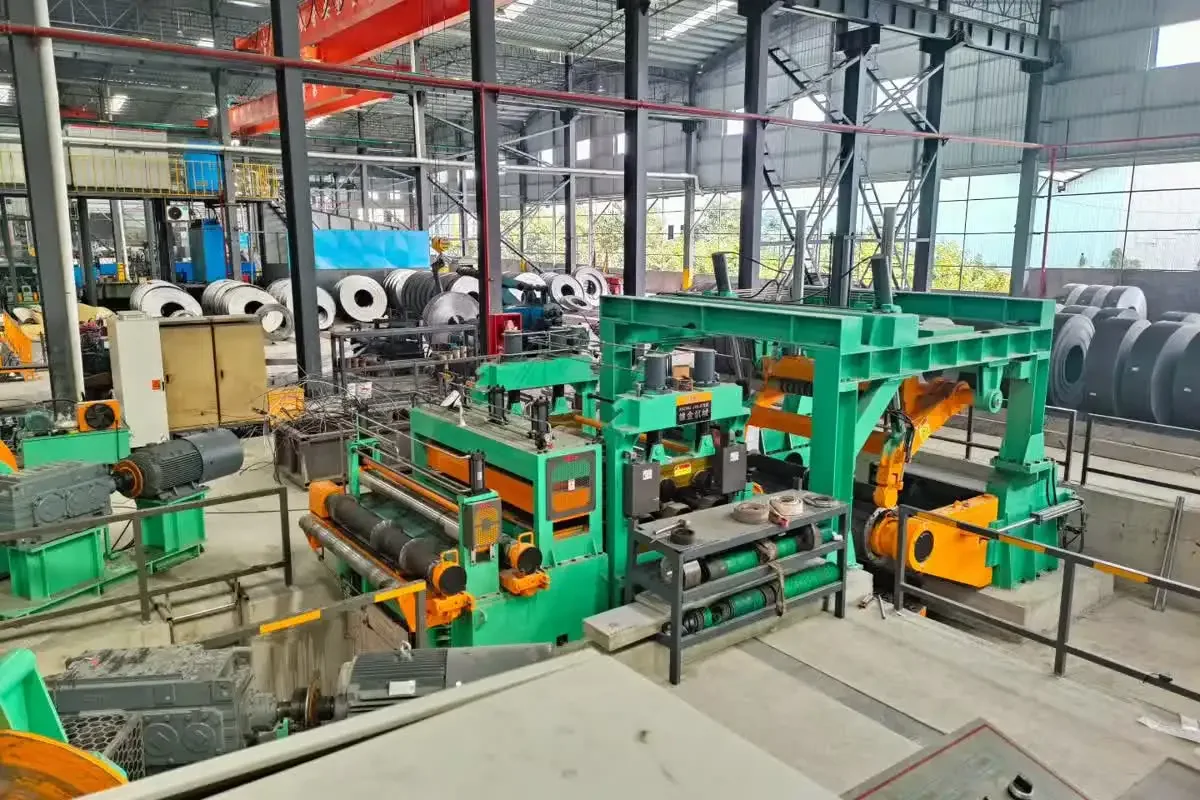
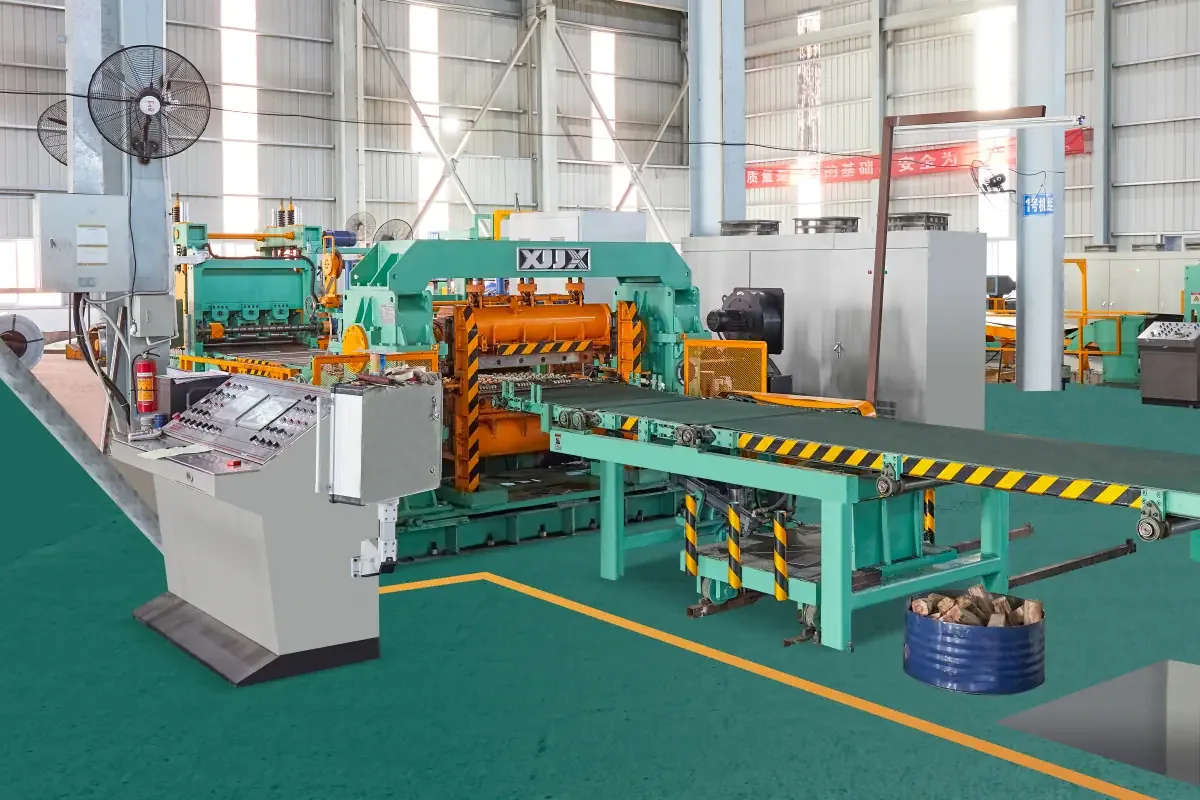
Doğrultma gereksinimi; malzemenin levhalara kesileceği, imalat aşamalarını besleyeceği ya da kararlı ve tekrarlanabilir girdi isteyen ekipmanlardan geçeceği durumlarda özel önem kazanır. Bir boy kesme hattında doğrultma modülü; giriş kontrolü, kesim yöntemi, tahliye ve istifleme ile birlikte değerlendirilmelidir. Doğru konfigürasyon, izole bir makineye değil tüm teknolojik güzergâha bağlıdır.
Merdane modülünü değil, sonraki teknolojik güzergâhı karşılaştırın
Bir rulo işleyici için doğrultma makinesi ile düzeltme makinesi arasındaki seçim, doğrudan düzeltici modülün ardından yaratılan değere bağlanmalıdır. Yeniden sarım için şerit üreten bir hat ile kontrollü istifleme için levha üreten bir hattın öncelikleri farklıdır. Bir presi, lazer sistemi ya da imalat aşamasını besleyen müşteri, standart stok levha müşterisinden farklı kalıntı form toleranslarına sahip olabilir.
Örneğin, otomotiv ve galvanizli çelik için 1850 mm entegre boy kesme hattı bir sistem olarak değerlendirilmelidir: giriş rulosu durumu, doğrultma gereksinimi, kesim kalitesi, bitmiş levha taşıma ve müşterinin sonraki kullanımı birlikte tartışılmalıdır. Aynı şekilde, 1650 tipi yüksek hızlı uçar makas hattı; düzeltici ve besleme modüllerinin seçilen üretim yöntemiyle tutarlı olmasını gerektirir — makası izole bir satın alma olarak görmek yerine.
Bu sistem bakışı, yaygın bir teklif sorununu da önler: bir makineyi yalnızca nominal kalınlığa göre belirlemek. Kalınlık önemlidir, ancak mukavemeti, genişliği, yüzey durumunu, rulo geometrisini ya da nihai kalite beklentisini tanımlamaz. Aynı nominal kalınlıktaki iki rulo çok farklı taşımalar gerektirebilir.
Ekipman seçimini iyileştiren altı alıcı sorusu
- Hangi malzeme işlenecek? Sınıf ailesini, durumu, yaklaşık mukavemet özelliklerini, kalınlık ve genişlik aralığını ve yüzey hassasiyetini tanımlayın.
- Giriş rulosu nasıl? Rulo eğriliğini, enine kavisi, kenar dalgasını, merkez burkulmasını, lokal hasarları ve bu durumların sıklığını tarif edin.
- Gerekli nihai sonuç nedir? Hedefin kararlı besleme, daha az rulo eğriliği, daha iyi levha düzlük derecesi, kontrollü istifleme ya da sonraki aşamada bir imalat gereksinimi olup olmadığını tanımlayın.
- Düzeltmeden sonra ne oluyor? Bandın kesilip kesilmeyeceğini, yeniden sarılıp sarılmayacağını, ölçüye kesilip kesilmeyeceğini, kaynaklanıp kaynaklanmayacağını, blank kesilip kesilmeyeceğini, şekillendirilip şekillendirilmeyeceğini ya da levha olarak tedarik edilip edilmeyeceğini belirtin.
- Kalite nasıl doğrulanacak? Pratik bir kabul yöntemi üzerinde anlaşın. Görsel muayene, düzlük kriterleri ve sonraki aşamadaki performans her zaman eşdeğer değildir.
- Üretim ne kadar değişiyor? Malzeme, genişlik ve siparişleri dönüşümlü işleyen bir hat; net bir ayar disiplininden ve tekrarlanabilir reçetelerden yararlanır.
Bu sorular, ekipman üreticisine doğru hat konseptini önermesi için gereken bilgiyi verir. Ayrıca alıcının teklifleri yalnızca öne çıkan makine adına göre değil, teknolojik kapsama göre karşılaştırmasına yardımcı olur.
Hat tasarımı ve kontrol sonucu etkiler
Doğrultma ya da düzeltme makinesi tek başına çalışmaz. Rulo açıcının özellikleri, giriş kılavuzlama, bant gerilimi, sıkıştırma merdaneleri, loop kontrolü, yağlama ya da yüzey koruması, kesim zamanlaması ve çıkış taşıma; malzemenin nasıl hareket ettiğini ve nihai ürünün görünümünü etkileyebilir. Kötü hizalama ya da kararsız gerilim, iyi seçilmiş bir düzeltici modülü zayıflatabilir. Tersine, dengeli bir hat ayarları daha tekrarlanabilir kılabilir ve operatör kararlarını basitleştirebilir.
Kontrol önemlidir, çünkü üretim nadiren tek bir sabit rulodan ibarettir. Tekrarlayan malzeme aileleriyle reçeteli ayarlar ve net geri bildirim, operatörün bilinen ayarlara daha tutarlı dönmesine yardımcı olabilir. Rulo işleme otomasyonunun hat hızının ötesinde ilgiyi hak etmesinin nedeni budur: yararlı otomasyon; çıkış hızının yanı sıra ayar disiplinini, proses gözlenebilirliğini ve kalite izlenebilirliğini destekler.
Otomasyon, sağlam bir proses mekanik tasarımının yerine geçecek şekilde görülmemelidir. İlk adım; malzemeyi, kalite hedeflerini ve sonraki teknolojik güzergâhı net tanımlamaktır. Bu netleştiğinde kontrol konsepti, seçilen prosesi daha tekrarlanabilir kılacak şekilde belirlenebilir.
XIONGJIN MACHINERY müşterileri için pratik yaklaşım
XIONGJIN MACHINERY ile yeni bir hat görüşürken alıcı, temsilî bir malzeme listesi, numunenin form sorunları, öngörülen sonraki prosesler ve bitmiş ürün kalitesinin pratik tanımını sunarak teknik incelemeyi hızlandırabilir. Bu, uygulamanın kompakt bir düzeltici işleve, daha eksiksiz bir doğrultucu modüle ya da farklı bir hat yerleşimine ihtiyaç duyup duymadığına karar vermeyi kolaylaştırır.
Anahtar, her rulonun ya da her nihai kullanımın aynı ekipmanı gerektirdiğini varsaymamaktır. Teknik olarak sağlam bir seçim; malzeme özelliklerini, ürün gereksinimlerini, verimliliği, bakım erişimini ve daha iyi çıktının ticari değerini dengeler. Kesin konfigürasyon, uygulanabilir kalınlık aralığı ve performans beklentileri; müşterinin gerçek malzeme ve teknolojik koşullarına göre doğrulanmalıdır.
Sonuç
Doğrultma makinesi ile düzeltme makinesi arasındaki karar, nihayetinde teknolojik bir karardır. Düzeltme makinesi, hedef kararlı besleme ve daha az rulo eğriliği olduğunda verimli cevap olabilir. Doğrultma makinesi genellikle, bant formunun ve levha düzlük derecesinin sonraki aşamanın değerinin merkezinde olduğu durumlarda daha uygun seçenektir. Giriş rulosu durumunu, nihai kalite hedefini ve tüm hat güzergâhını teklif istemeden önce tanımlayan işleyici; ekipman tedarikçisine etkili ve ticari olarak makul bir çözüm için en iyi temeli verir.