Bir sac dilme hattı, işlediği rulolardan fazlasıyla değerlendirilir. Bir çelik servis merkezi, sonraki aşama üreticisi ya da bileşen üreticisi için kesilen her kenarın kalitesinin sonraki aşamada doğrudan etkisi vardır. Keskin ve kontrollü bir kenar; şekillendirmeyi, kaynağı, kaplamayı, damgalamayı ve güvenli taşımayı destekler. Buna karşılık kararsız bir çapak, rulo hattan çıktıktan çok sonra ortaya çıkan şikâyetler üretebilir.
Bu yüzden sac dilmede çapak kontrolü, basit bir ayar değişikliği değil; hattın tüm sisteminin bir disiplini olarak görülmelidir. Kesim kafasındaki bıçaklar sonucun merkezindedir; ancak malzeme durumu, bant kılavuzlama, giriş ve çıkış gerilimi, sarım, bakım uygulamaları ve muayene geri bildirimi de katkıda bulunur. Doğru hedef yalnızca çapağı daha az görünür kılmak değil; alıcının doğrulanmış bandı için ticari olarak yararlı bir üretim hızında tekrarlanabilir kenar kalitesine ulaşmaktır.
Çapak kontrolü neden bir iş konusudur
Çapak, bir bant ayrılırken geride kalan kalkık ya da yırtık kenardır. Boyutu ve formu; malzeme sınıfına, kalınlığa, sertliğe, kaplamaya, genişliğe, kesim tipine ve hat koşullarına göre değişebilir. Çapak küçük olsa bile tutarsızlık maliyetlidir: sonraki hassas bir proses için bir ruloyu kullanılamaz kılabilir, taşıma riskini artırabilir, şekillendirme takımlarının aşınmasını hızlandırabilir ya da ek çapak alma ve muayene aşamaları gerektirebilir.
Servis merkezleri için ticari risk genellikle birikimlidir. Sınırda bir kesim bir siparişte kabul edilebilir, ancak o kesilmiş rulo daha sonra rulo şekillendirildiğinde, damgalandığında, kaynaklandığında ya da müşterinin otomatik besleme sisteminde kullanıldığında sorun çıkarabilir. Bu yüzden alıcının, şerit genişliği toleransları, kamber, teleskop ve yüzey korumayla birlikte üzerinde anlaşılmış bir kenar kalitesi beklentisine ihtiyacı vardır. Çapak kontrolü bu özelliklerin yerini tutmaz; aynı kalite tartışmasına aittir.
XIONGJIN MACHINERY’de bir sac dilme projesi, net bir malzeme ve ürün matrisiyle başlamalıdır. Teknik tartışma; rulo sınıflarını, kalınlık aralıklarını, çekme özelliklerini, kesim genişliklerini, bitmiş rulo gereksinimlerini ve alıcı için önemli sonraki uygulamaları tanımlamalıdır. Kesin uygunluk, bıçak yerleşimi ve hat konfigürasyonu; gerçek operasyon senaryosu için teknik olarak doğrulanmalıdır.
Çapak, kesim prosesi hakkında neyi ortaya koyar
Döner sac dilme, kontrollü bir kesim prosesidir. Üst ve alt dairesel bıçaklar, malzemeyi önce plastik olarak deforme edecek, sonra kararlı ve öngörülebilir şekilde kıracak doğru ilişkiyle banda ısırmalıdır. Kesim prosesi dengedeyken kenar genellikle; kabul edilebilir bir yuvarlak kenar, perdahlı bölge, kırılma bölgesi ve sınırlı çapak kombinasyonu gösterir. Koşullar saptığında kenar profili yararlı bir tanı sinyaline dönüşür.
Bıçak boşluğu malzemeyle uyumlu olmalıdır
Bıçak boşluğu genellikle kalınlığın yüzdesi olarak tartışılır, ancak sabit bir kural üretim kararları için yetmez. Malzeme mukavemeti, süneklik, kaplama ve gerekli kenar durumu gerçek ayarı etkiler. Yumuşak çelik bir rulo için uygulanabilir bir boşluk, yüksek mukavemetli malzemede, paslanmaz çelikte ya da başka bir kalınlıkta aynı sonucu vermeyebilir.
Aşırı boşluk, daha kalın bir kırılmaya ve daha büyük çapağa neden olabilir. Yetersiz boşluk, kesim kuvvetini artırabilir, bıçak aşınmasını hızlandırabilir ve kenarda başka bir hasar deseni yaratabilir. Cevap, tüm durumlar için tek bir sayının peşinden koşmak değil; alıcının malzeme aileleri için standardı vermiş ayarları kaydetmek, kenar muayenesiyle sonucu doğrulamak ve onaylanan ilişkiyi yeniden kurmak için sipariş değişimini kontrol etmektir.
Bıçak durumu ve bindirme eşit ilgiyi hak eder
Bıçakların keskinliği, geometrisi, salgısı (konsantriklik) ve montaj durumu; kesimi nominal boşluk kadar etkiler. Aşınmış ya da hasarlı bir keskin kenar, kesim yükünü artırabilir ve bir kesim programında kenar kalitesini daha tutarsız kılabilir. Yanlış bindirme de kesim hattını değiştirebilir. Pratikte bir bakım programı; ürün için anlamlı muayene kriterleri içermelidir — yalnızca bir takvim aralığı değil.
Operatör de net bir raporlama yönteminden yararlanır. Bir kenar deseni değişirse hat ekibi; olası nedenin bıçak durumu, ayar hatası, giriş malzemesi değişkenliği, bant yapışması ya da gerilim özellikleri olup olmadığını ayırt edebilmelidir. Nedeni belirlemeden bıçak değiştirmek, tekrarlayan bir teknolojik sorunu çözmek yerine gizleyebilir.
Çapak kontrolü tüm sistemin bir disiplinidir
Rulo durumu, besleme ve kenar kılavuzlama
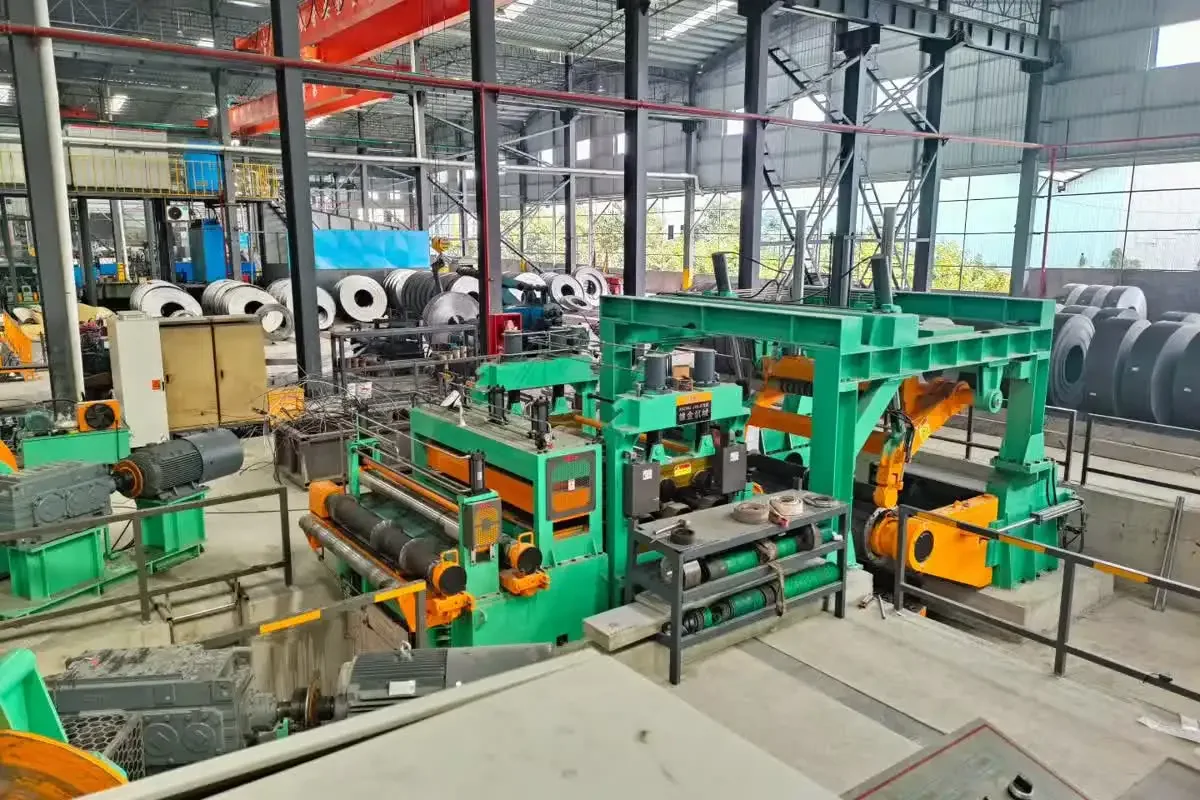
Sac dilme, bant bıçaklara ulaşmadan önce başlar. Katmanları kaymış, kenarları hasarlı, kötü sarılmış, kalıntı formlu ve tutarsız beslemeli bir rulo; kararlı kesimi zorlaştırabilir. İyi bir giriş modülü, rulonun güvenli yüklenmesine ve kontrollü beslemeye izin vermelidir; kılavuzlama sistemi ise tutarlı bir bant güzergâhı kurar. Bant yanal hareket ederse ya da değişen koşullarda kafaya girerse, bıçak ayarı her geçişte aynı sonucu veremez.
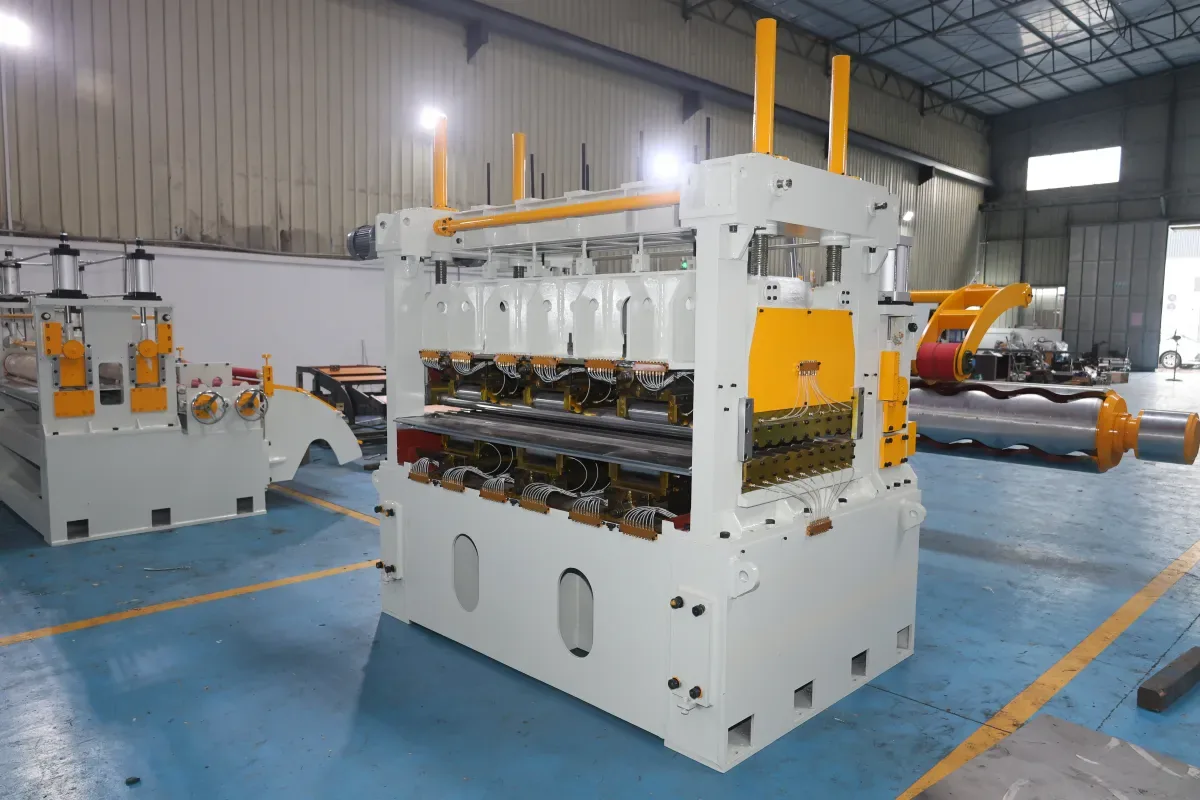
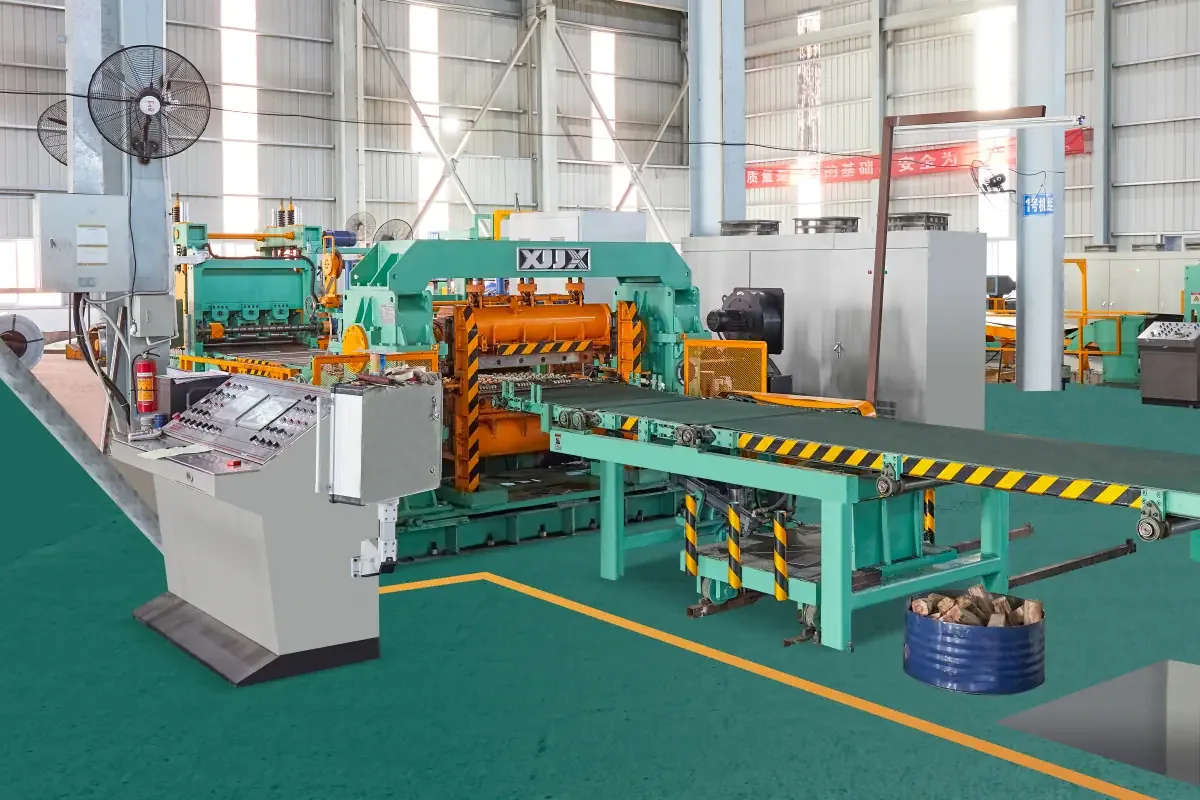
Alıcının tek bir kafa seçmek yerine tüm malzeme akışını gözden geçirmesi gerekmesinin nedeni budur. Yayınlanan Sac dilme nedir? özeti, rulo yüklemeden sarıma kadar kilit işlevleri haritalamak için yararlı bir başlangıç noktasıdır. Daha ağır konfigürasyon gerektiren projeler için XIONGJIN’in doğrulanmış çift kesim kafalı 1850 sac dilme proje sayfası; alıcının ekipman tedarikçisiyle yapması gereken projeye özgü konfigürasyon tartışmasını gösterir.
Gerilim ve sarım, kesimden sonra sonucu korur
Şerit kenarı bıçaklardan çıktıktan sonra da önemini korur. Yetersiz ya da kararsız gerilim; şeritlerin sapmasına, gevşemesine, hattın parçalarına sürtmesine ya da kötü sarıma yol açabilir. Aşırı gerilim; izler, deformasyon ya da ince ve hassas malzemede gereksiz zorlanmalar dahil başka bir dizi soruna neden olabilir. Doğru gerilim stratejisi; malzemeye, şerit boyutuna, pul yerleşimine, bitmiş rulo gereksinimlerine ve seçilen hattın kapasitesine bağlıdır.
Bu yüzden pratik anlamda sarım kalitesi çapak kontrolünün bir parçasıdır. Sonra kararsız bant taşımayla hasar gören temiz bir kenar, alıcı için kalite sorununa dönüşür. Pul, gerilim ekipmanı, hurda işleme ve sarıcı kontrolü; bağlantılı bir sistem olarak gözden geçirilmelidir. Örneğin, kayış gerdirme sistemli çift kesim kafalı 1850 sac dilmenin doğrulanmış proje sayfası; alıcının gerilim yerleşimi ve malzeme taşıma hakkında sormasına yardımcı olabilir; ancak nihai ekipman seçimi gerekli prosese göre doğrulanmalıdır.
Pratik bir kabul ve bakım prosesi
Güvenilir kenar kalitesi, disiplinli geri bildirimle inşa edilir. Kabul sırasında alıcı ve tedarikçi; temsilî ruloların nasıl seçileceği, hangi kesim genişliklerinin değerlendirileceği, kenar numunelerinin nasıl muayene edileceği ve hangi üretim koşullarının kaydedileceği konusunda anlaşmalıdır. Bu, kabulü tek seferlik görsel bir yargıya bırakmak yerine bir taban çizgisi oluşturur.
Düzenli üretimde yararlı bir kontrol planı genellikle şu aksiyonları içerir:
- Standardı vermiş işler için takım, boşluk, bindirme ve pul yerleşimini dokümante edin.
- Bir ayar ya da takım değişiminden sonra ilk ruloyu muayene edin, ardından malzeme ve kalite riskine göre periyodik numune alın.
- Hasarlı kenarlar, form sorunları ya da anormal yüzey durumları dahil giriş rulosu gözlemlerini kaydedin.
- Yalnızca kafayı muayene etmek yerine bant yapışmasını, gerilim tepkisini ve bitmiş rulonun sarımını izleyin.
- Kanıta dayalı bakım için malzeme ailesi ve kesim tipine göre tekrarlayan kenar sorunlarının eğilimini takip edin.
Bu prosesin değeri hem hız hem kalitedir. Ekip, görünür bir kenar durumunu kaydedilmiş ayarlar ve hat özellikleriyle ilişkilendirebildiğinde gerçek nedeni daha hızlı düzeltebilir. Bu, deneme rulolarını azaltır, ayar tekrarlanabilirliğini iyileştirir ve satış ekibine müşteriyle kenar kalitesini tartışmak için daha güvenilir bir temel verir.
Alıcı sac dilme hattını nasıl belirlemeli
Alıcı bazen, hattın koruması gereken ürün kalitesini tanımlamadan önce bir hedef hız ya da maksimum rulo ağırlığı ister. Bu girdiler önemlidir, ancak uygulamanın eksiksiz bir özetiyle birlikte olmalıdır. İyi bir teklif talebi; malzeme tiplerini, kalınlık ve genişlik aralıklarını, rulo ağırlığını, biliniyorsa çekme mukavemeti aralığını, minimum ve maksimum kesim genişliklerini, şerit sayısını, kenar kalitesi beklentilerini, sarım gereksinimlerini, otomasyon ihtiyaçlarını ve sonraki uygulamaları içerir.
Yalnızca ortalamayı değil, zor işi de tanımlamak yararlıdır. Karbon çeliği, paslanmaz, kaplamalı rulolar ya da yüksek mukavemetli malzeme karışımı işleyecek bir hat; tüm aralıkta farklı takımlar ve işletme stratejileri gerektirebilir. Alıcı; sipariş değişiminin, gerilim kontrolünün, hurda işlemenin ve kalite kontrolünün bu durumlar için nasıl planlandığını sormalı; bir kalınlık ya da alaşım için uygun bir konfigürasyonun gelecekteki her siparişe otomatik uyacağını varsaymamalıdır.
XIONGJIN MACHINERY bu bilgiyi; doğru kafa, yardımcı ekipman, kontrol ve malzeme taşıma yerleşimi etrafında teknik bir tartışma geliştirmek için kullanabilir. En iyi sonuç, malzeme girdisini, kesilmiş kenar hedeflerini, bitmiş rulo gereksinimlerini ve sürdürülebilir işletme uygulamalarını birbirine bağlayan doğrulanmış bir konfigürasyondur — izole seçilmiş öne çıkan bir parametre değil.
Sonuç
Sac dilmede çapak kontrolü; bir rulo işleme hattının ne kadar iyi belirlendiğinin, bakımının yapıldığının ve işletildiğinin pratik bir ölçüsüdür. Bıçak boşluğu ve bıçak durumu esastır, ancak rulo durumu, besleme, yapışma, gerilim, sarım, muayene ve bakım geri bildirimini içeren daha büyük bir prosesin içinde çalışırlar. Bu faktörleri birlikte yöneten servis merkezleri; güvenilir üretimi sürdürürken kenar kalitesini korumak için daha iyi konumdadır.
Yeni bir sac dilme hattı projesi için etkili bir sonraki adım; gerçek malzeme ve kenar kalitesi gereksinimlerini tanımlamak, ardından konfigürasyonu kapatmadan önce ekipman tedarikçisiyle gözden geçirmektir. Bu yaklaşım tartışmayı doğrulanmış teknolojik ihtiyaçlara odaklar ve basit bir çapak gözlemini yararlı bir teknik karara dönüştürmeye yardımcı olur.